MAISON / Nouvelles / Bandes abrasives en carbure : comment choisir le grain, le support et les applications qui durent
Nouvelles
Bandes abrasives en carbure : comment choisir le grain, le support et les applications qui durent
Un magasin de meubles utilisant une ponceuse à large bande sur des panneaux de chêne, d'érable et d'acrylique a remarqué que ses bandes standard en oxyde d'aluminium laissaient des traces de brûlure sur l'acrylique et se chargeaient rapidement sur du chêne riche en résine. Après avoir testé une courroie en carbure de silicium sur la même machine, la surface est restée plus froide et les rayures ont disparu en un seul passage. Cette expérience est courante : les bandes abrasives en carbure ne remplacent pas tous les abrasifs, mais elles résolvent un groupe spécifique de problèmes que la plupart des ateliers finissent par rencontrer.
Ce que les bandes abrasives en carbure font mieux
Commencez par la conclusion pratique : choisissez une bande abrasive en carbure lorsque l'accumulation de chaleur, le chargement et l'uniformité de la finition sont vos principales préoccupations. Le carbure de silicium a des bords plus tranchants et un indice de dureté plus élevé que l'oxyde d'aluminium, ce qui lui permet de couper les revêtements cassants, les métaux mous et la fibre de verre sans générer autant de chaleur de friction.
Les courroies en carbure contiennent également des grains qui se fracturent de manière plus agressive que l'oxyde d'aluminium conventionnel. Au lieu de se recouvrir, les cristaux se brisent en petits morceaux et exposent de nouvelles arêtes coupantes. Ce comportement confère à la bande une durée de vie utile plus longue, là où les résines collantes, les couches de peinture et les métaux non ferreux aveuglent rapidement les abrasifs ordinaires.
Où le minéral fait la différence
Bois durs et résineux résineux : le carbure reste ouvert et coupe proprement.
Surfaces peintes et revêtues : le carbure enlève le revêtement sans le faire fondre.
Composites et fibre de verre : le carbure résiste aux charges de poussière et de résine.
Métaux mous comme l’aluminium et le laiton : le carbure laisse une surface brillante à faible température.
Figure 1. Indice de dureté relative des grains abrasifs courants
Le tableau de dureté donne une brève raison pour laquelle le carbure de silicium mérite une place à part dans la salle de ponçage. Le carbure de silicium se situe près du haut de l'échelle de dureté, il coupe donc les revêtements cassants et les métaux plus mous de manière plus agressive que de nombreux grains standards. L'oxyde d'aluminium est encore suffisamment dur pour l'enlèvement général de matière sur le bois et l'acier, mais il s'émousse plus rapidement lorsque la pièce est dure ou revêtue. L'alumine zircone est choisie moins pour sa dureté que pour son comportement auto-affûtant sous pression. Le grain en céramique est conçu pour rester froid et se briser par étapes contrôlées. En pratique, cela signifie que les courroies en carbure ne constituent pas la solution universelle, mais qu'elles constituent le choix le plus efficace pour les matériaux sensibles à la chaleur et les passes de finition finales.
Sélection des grains : commencez par la surface que vous avez
Le numéro de grain est la première décision de sélection. Choisissez une bande aussi grossière que la surface de départ le permet, car les bandes grossières enlèvent la matière plus rapidement et coûtent moins cher par mètre carré de travail de ponçage. Passez ensuite à une séquence de grains plus fins juste assez pour éliminer les rayures précédentes.
Plages de grains typiques des bandes de carbure par catégorie de pièce à usiner
Gamme de grains
Travail typique
Résultat attendu
P36 à P60
Enlèvement important, façonnage grossier, décapage de peinture
Coupe rapide avec rayures visibles
P80 à P120
Lissage intermédiaire après gros travaux
Surface mate uniforme, légères rayures uniquement
P150 à P220
Finition finale avant revêtement ou assemblage
Surface lisse prête à être scellée ou peinte
P240 et supérieur
Finition fine sur plastique, composites et métaux mous
Finition peu brillante avec coupe minimale
Figure 2. Rugosité de surface typique par taille de grain
Les valeurs de rugosité de surface indiquées dans le tableau suivent une tendance claire : des nombres de grains plus élevés produisent des surfaces plus lisses et enlèvent moins de matière. Une courroie P80 laisse des rayures visibles d’environ 35 microns de profondeur, ce qui est acceptable pour le décapage ou le façonnage grossier. Une courroie P120 réduit la rugosité à environ 18 microns, et de nombreux échecs de ponçage se produisent parce que les opérateurs sautent trop tôt cette étape intermédiaire. Une courroie P180 à 9 microns est suffisamment lisse pour servir d'apprêt sur la plupart des bois et composites. Le saut du P120 au P220 est plus faible, c'est pourquoi passer du temps dans la gamme P150 et P180 améliore généralement davantage la finition finale que l'achat d'une courroie finale plus fine. Ce tableau est un guide et non une garantie, car les lectures réelles dépendent de la vitesse de la courroie, de la pression et de la dureté de la pièce.
Enlèvement de matière versus raffinement
La même progression du grain modifie également le taux de coupe. Les courroies grossières ne sont pas seulement plus agressives ; ils constituent également le moyen le plus économique d’enlever de la matière avant que la surface ne soit prête pour un travail plus fin.
Figure 3. Taux d'enlèvement de matière relatif à chaque étape de dessablage
Le graphique linéaire montre comment le taux d'enlèvement diminue à mesure que vous avancez dans une séquence de granulation progressive. Une courroie P60 grossière enlève beaucoup de matière mais laisse des rayures profondes qui sont coûteuses à éliminer lors des étapes ultérieures. Le passage au P100 coupe plus lentement et commence à produire une surface intermédiaire acceptable. Lorsque l'objectif est une finition raffinée, les P150 et P180 enlèvent très peu de matière et leur tâche principale est d'estomper les rayures précédentes. La plus grande perte de taux de coupe se produit entre P60 et P100, de sorte que le processus le plus efficace commence aussi grossièrement que la surface existante le permet et n'utilise que les grains intermédiaires nécessaires. Les courroies en carbure sont plus économiques lorsque vous adaptez cette courbe à l'état réel de la pièce.
Le poids du support et le revêtement comptent autant que le grain
Conclusion d'abord : le support contrôle la durée de vie de la courroie et la sensation de la courroie sur une roue de contact. Les courroies à support en tissu supportent des pressions agressives et des charges de grains élevées. Les supports en papier et en film produisent des finitions plus fines et suivent de plus près les surfaces courbes, mais ils s'usent plus rapidement s'ils sont poussés trop fort.
Le manteau ouvert versus le manteau fermé est le prochain facteur. Des ceintures de manteau fermées recouvrent toute la surface de grain ; ils coupent vite mais se chargent rapidement. Les bandes à revêtement ouvert laissent des espaces entre les grains, ce qui permet aux débris de s'échapper et fonctionne bien sur la mélamine, le bois brut et le décapage de peinture.
Pour la finition du métal et du plastique, une bande en carbure recouverte de stéarate réduit le colmatage et laisse une surface plus propre. Le stéarate agit comme un lubrifiant sec qui empêche la courroie de répandre du liant fondu sur la pièce à usiner. Les opérateurs qui utilisent une bande fermée sur de l'aluminium constatent souvent un chargement dans les premières minutes ; le même travail avec une ceinture de stéarate à couche ouverte dure beaucoup plus longtemps.
Carbure par rapport à d'autres minéraux abrasifs courants
Dans un atelier mixte, chaque minéral abrasif a un rôle. L'oxyde d'aluminium est la norme générale pour l'enlèvement de matière sur le bois et l'acier. L'alumine de zircone fonctionne mieux sous haute pression et là où la résistance à la chaleur est importante. Le grain en céramique reste tranchant lors d’un broyage intensif mais coûte plus cher. Le carbure de silicium est le spécialiste de la finition et du thermosensible.
Minéraux abrasifs courants et leur point fort typique
Minéral
Principal point fort
Meilleure situation
Oxyde d'aluminium
Rentabilité et durabilité
Ponçage quotidien du bois et du métal
Carbure de silicium
Netteté et faible chaleur
Finitions, revêtements, plastique, métal mou
Alumine zircone
Résistance à la chaleur sous pression
Meulage intensif sur acier inoxydable et alliages à haute teneur en nickel
Grains de céramique
Auto-affûtage contrôlé
Meulage haute pression avec faible risque de brûlure
Figure 4. Comparaison des performances selon cinq critères pratiques
Carbure de silicium Oxyde d'aluminium Alumine zircone
Le graphique radar résume la comparaison de trois minéraux abrasifs courants selon cinq critères pratiques. Le carbure de silicium présente les performances les plus équilibrées en termes de netteté, de dureté et de qualité de finition, la rentabilité étant son point le plus faible. L'oxyde d'aluminium est légèrement à la traîne en termes de netteté et de qualité de finition, mais gagne clairement en termes de coût, c'est pourquoi il reste l'abrasif par défaut pour le travail du bois quotidien. L'alumine de zircone devient intéressante lorsque la pression est élevée et que la résistance à la chaleur est importante, car elle est conçue pour continuer à couper sous de lourdes charges. Les polygones qui se chevauchent montrent qu'aucun minéral ne remporte toutes les catégories, un atelier de production a donc généralement besoin de plus d'un type de bande. Faire correspondre le minéral à la pièce à usiner évite le gaspillage de main d’œuvre et les achats inutiles d’abrasifs.
Règles de sélection pratiques pour les candidatures courantes
Pour le travail du bois, le carbure traite les essences exotiques comme le teck, le bois de rose et l'ipé sans brûler la surface ; utilisez P120 ou P150 comme grain de finition par défaut. Pour la fabrication des métaux, le carbure fonctionne bien sur l'aluminium, le laiton et le bronze ; choisissez P80 à P120 pour mélanger les soudures et P220 pour une passe finale. Pour la fibre de verre et la fibre de carbone, le carbure avec une couche ouverte empêche la courroie de se charger et empêche la résine de fondre. Pour les travaux de finition automobile, le carbure à grains fins avec stéarate est un moyen fiable de niveler l'apprêt et la peinture existante sans dommage thermique.
N'oubliez pas le système de ceinture derrière l'abrasif
Une ponceuse à bande large produit une finition homogène uniquement lorsque l’ensemble du chemin de la bande reste fidèle. Si le tambour de contact ou la table d'alimentation se déforme, la bande abrasive s'use de manière inégale et peut se déchirer au niveau du joint. Sur les grands panneaux, le tapis d'alimentation doit tirer la pièce à travers à une vitesse constante, sans glissement ni errance.
Lorsque vous remplacez la bande abrasive, inspectez également la bande en caoutchouc pour déceler des fissures, des changements de dureté et des dommages aux bords. Une courroie de ponceuse sans soudure en caoutchouc spécialement conçue soutient l'abrasif actif et aide à maintenir la finition uniforme sur toute la largeur du panneau.
Stockage, manipulation et modèles de défaillance courants
Stockez les courroies en carbure à plat ou suspendues, sans plis pointus. L'humidité et la chaleur directe affaiblissent le joint et les matériaux de support. Si une bande se charge rapidement, passez à une couche ouverte ou à un grain plus grossier. S'il est glacé, cela signifie que la vitesse de la bande est trop élevée ou que le grain est trop fin pour le matériau. Si le bord se brise en premier, vérifiez le plateau et la courroie de support en caoutchouc pour déceler des problèmes d'alignement.
En traitant la bande carbure dans le cadre d'un système de ponçage complet, vous obtenez des résultats prévisibles et réduisez les coûts d'abrasif au fil du temps. Le bon minéral, le grain, le support et le support de la machine déterminent ensemble une qualité de surface reproductible.
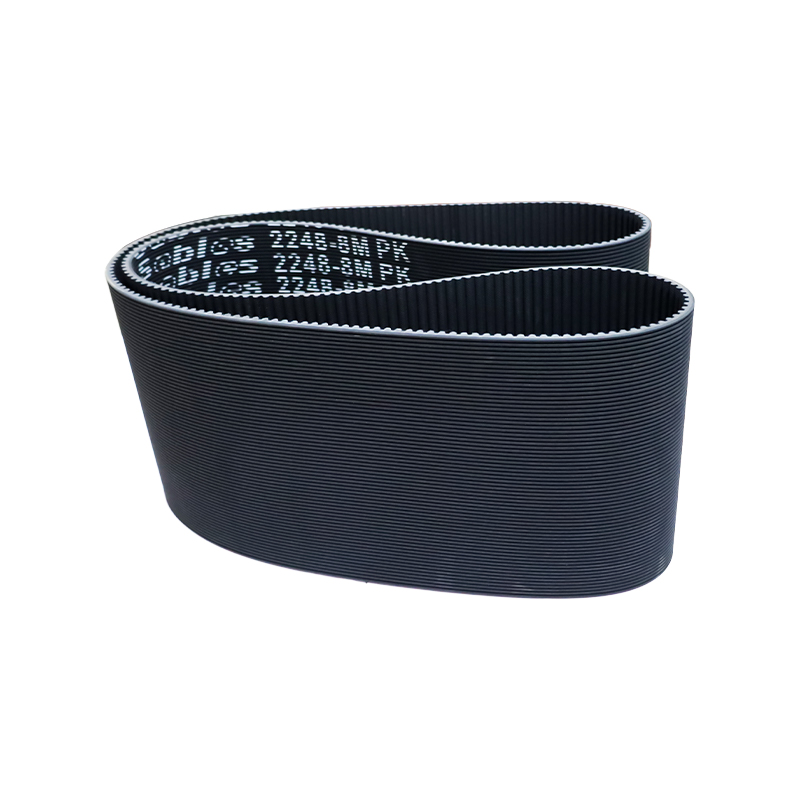
La courroie grand angle est un nouveau type de courroie de transmission industrielle développée sur la base de la technologie industrielle générale des courroies trapézoïdales.
Ils sont tous entraînés par le diagramme de frottement des deux côtés de la courroie. L'angle de coin de la courroie trapézoïdale générale est de 40° et l'angle de coin
de la courroie de transmission grand angle est de 60°.
Selon le principe de la dynamique de transmission, à mesure que l'angle de coin de la courroie grand angle augmente, la zone supportée par la
deux côtés de transmission augmente naturellement, donnant ainsi lieu aux avantages suivants par rapport à la courroie trapézoïdale générale :
1. La charge de la courroie grand angle est uniformément répartie et la résistance à l'usure est améliorée.
2. La zone de contact entre la courroie et la poulie augmente et la force de transmission augmente.
3. Il améliore la déformation concave du noyau de la courroie d'entraînement et renforce les caractéristiques d'entraînement.
4. Une fois la courroie grand angle installée et utilisée, le problème de chute de tension de la courroie est amélioré.
Ce sont les avantages mentionnés ci-dessus de la courroie grand angle qui sont largement utilisés et affirmés par l'industrie des machines de précision.
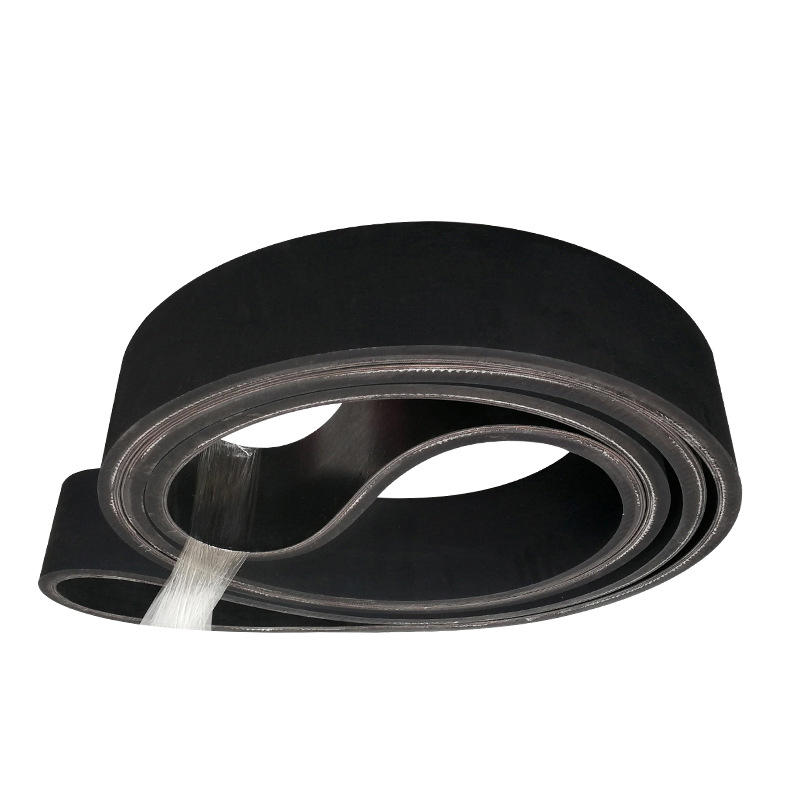
La bande transporteuse est composée d'un adhésif de surface, d'un noyau et d'une couche de colle. De plus, une couche de tissu tampon peut être ajoutée à l'utilisation d'un impact élevé en cas de chute pour le rendre plus résistant aux chocs.
L'adhésif de surface
Avec du caoutchouc naturel et du caoutchouc synthétique comme matières premières et afin d'améliorer la résistance à l'usure, la résistance aux fissures, la résistance au vieillissement et d'autres propriétés, l'adhésif de surface présente diverses caractéristiques telles que la résistance à l'usure, la résistance à la coupe, la résistance à la chaleur, la résistance aux flammes, la résistance au froid, résistance aux acides et aux alcalis, résistance à l'huile, résistance à l'électricité statique, etc. Noyau de couche de tissu
La couche de tissu est composée de fibres naturelles ou de fibres chimiques seules ou d'une combinaison des deux, a la même qualité après un traitement en une seule étape par un processus mature et présente une bonne adhérence avec le caoutchouc. La couche adhésive
La couche adhésive est très importante pour la force d'adhérence entre les couches du noyau de la bande transporteuse qui est pliée à plusieurs reprises. En particulier pour les bandes transporteuses à haute tension, il faut utiliser une couche de colle présentant moins de contraintes de flambage et moins de fatigue due aux contraintes internes.
Les spécifications et les modèles peuvent être personnalisés selon les exigences du client, avec une épaisseur allant de 2,0 mm à 8,0 mm.
Systèmes de transmission et de transport à grande vitesse, fluides et à faible extension, tels que les machines textiles, les machines à bois, les rectifieuses, les distributeurs automatiques de billets, les machines à couper les légumes, etc. Caractéristiques: Vitesse et stabilité élevées, résistance à la traction élevée et faible allongement.
Type de ceinture : Courroie plate en silicone vulcanisée intégrée et courroie synchronisée en silicone Champ d'application :
Industrie des produits sanitaires, machines pour le verre, machine à sceller, etc. Caractéristiques: Antiadhésif, coefficient de frottement élevé et résistance aux températures élevées.
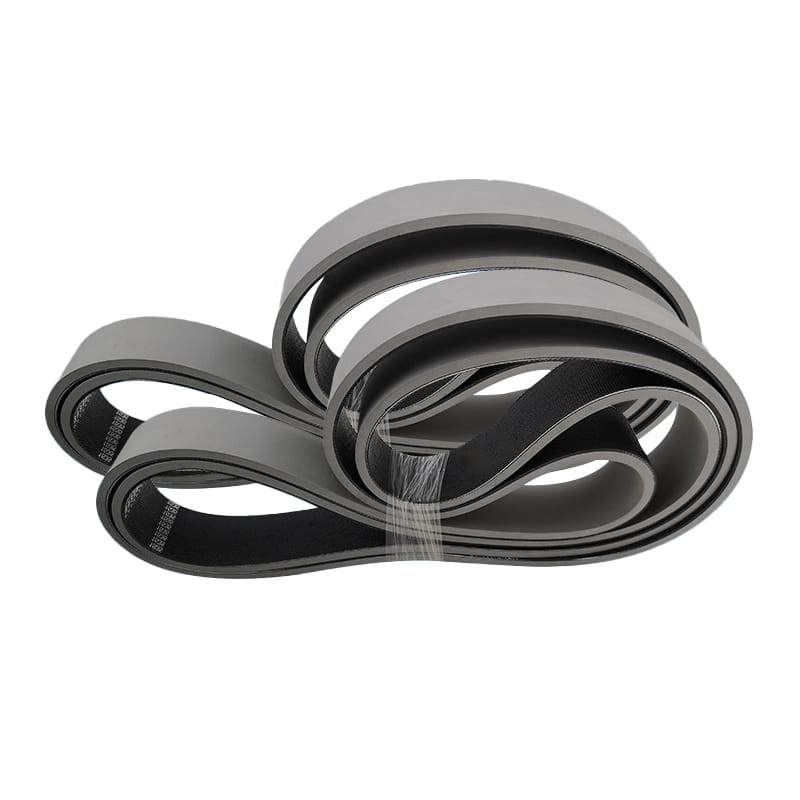
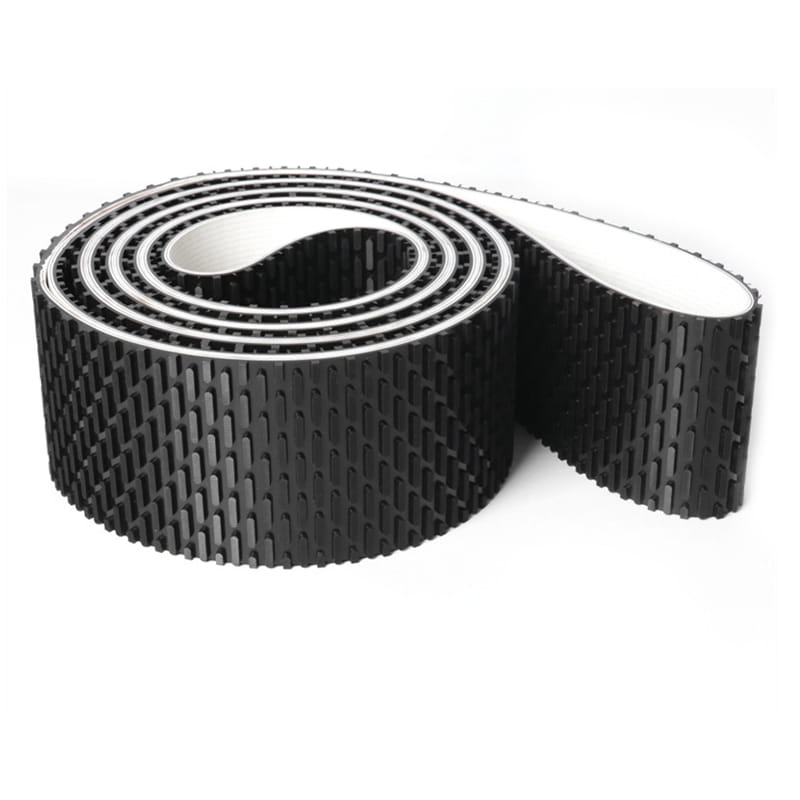
L'élastique sans soudure produit par les machines à bois peut être utilisé pour le ponçage, la correction et la coupe des matériaux de base, le rabotage des planches de bois, des planches stratifiées, des planches laminées en plastique et d'autres machines, et peut aider la surface à être parfaitement usinée et sélectionnée.
Sa technologie particulière réside dans la méthode de fabrication et permet de produire des courroies sans joint aux dimensions requises. Nous contrôlons non seulement strictement la qualité, mais insistons également sur l'utilisation de matériaux importés afin que notre bande de ponceuse ait de meilleures performances.
Toutes les pièces d'épaisseur et de résistance sont absolument uniformes.
Il a un bon fonctionnement linéaire.
Une grande flexibilité peut être utilisée pour les petits diamètres de roues.
Il peut maintenir la planéité et l'indéformabilité sous la pression de service.
Le coefficient de frottement entre le bas de la courroie et la surface du plateau est très faible.
Étant donné que la couche superficielle de la bande transporteuse est recouverte de caoutchouc, l'adhésivité est améliorée et la stabilité de la bande transporteuse est améliorée.
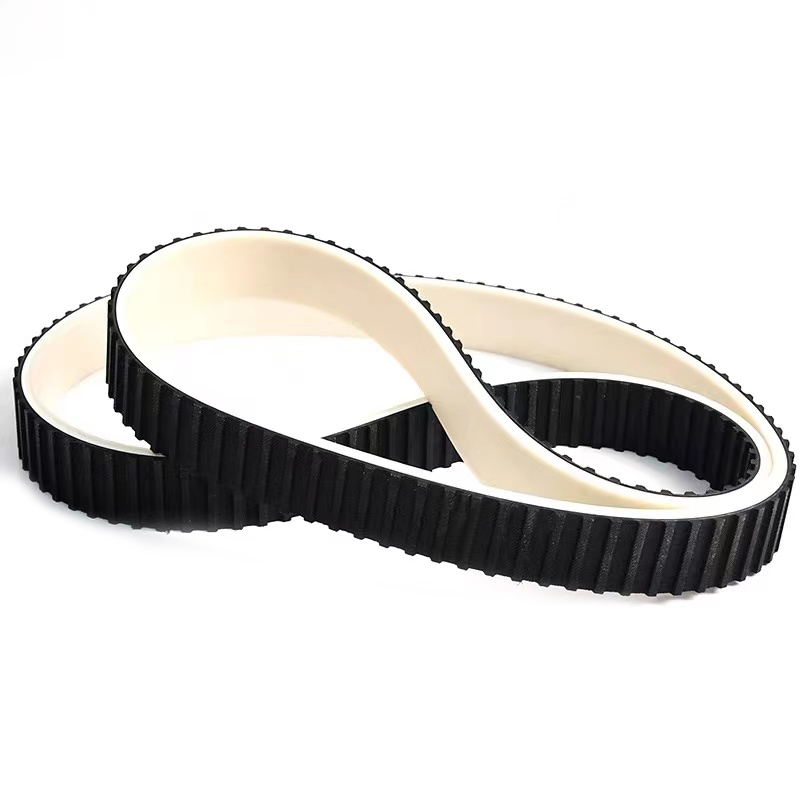
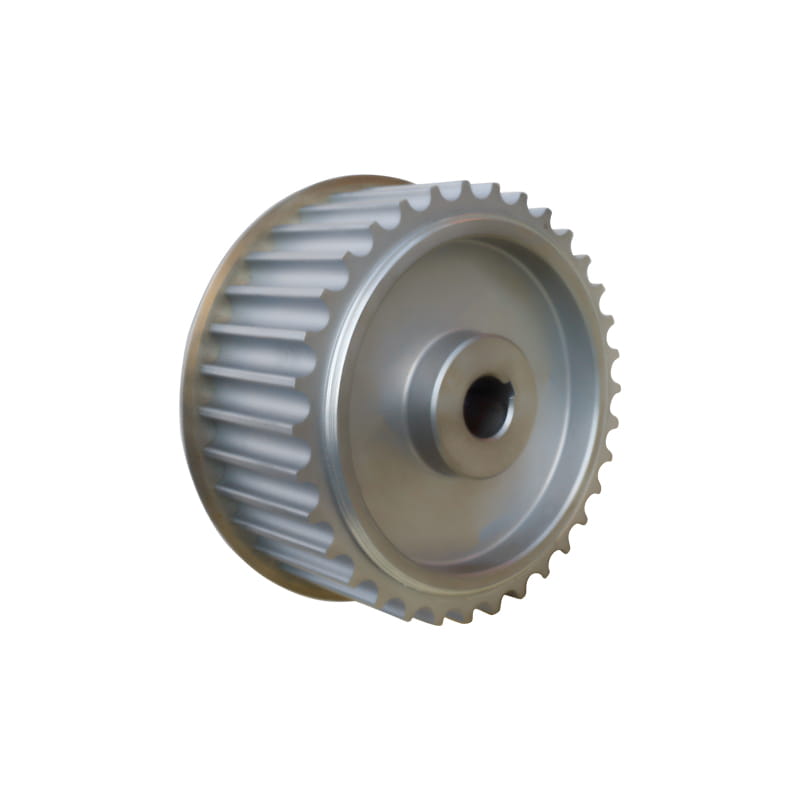
Appliquer à chaque champ du système de dispositifs à entraînement synchrone. Caractéristiques:
Assurer la coordination avec la courroie, pour améliorer la précision et la durée de vie de l'entraînement. Selon les exigences du client, la solution optimale de personnalisation peut être divisée en acier 45#, alliage d'aluminium, acier inoxydable, fonte, nylon, etc., selon le matériau.
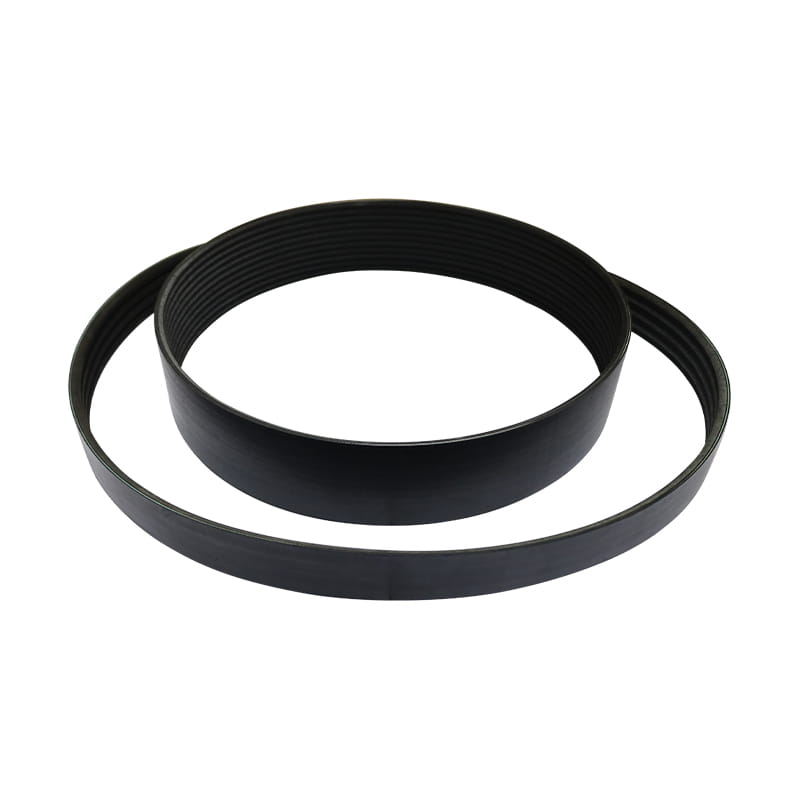
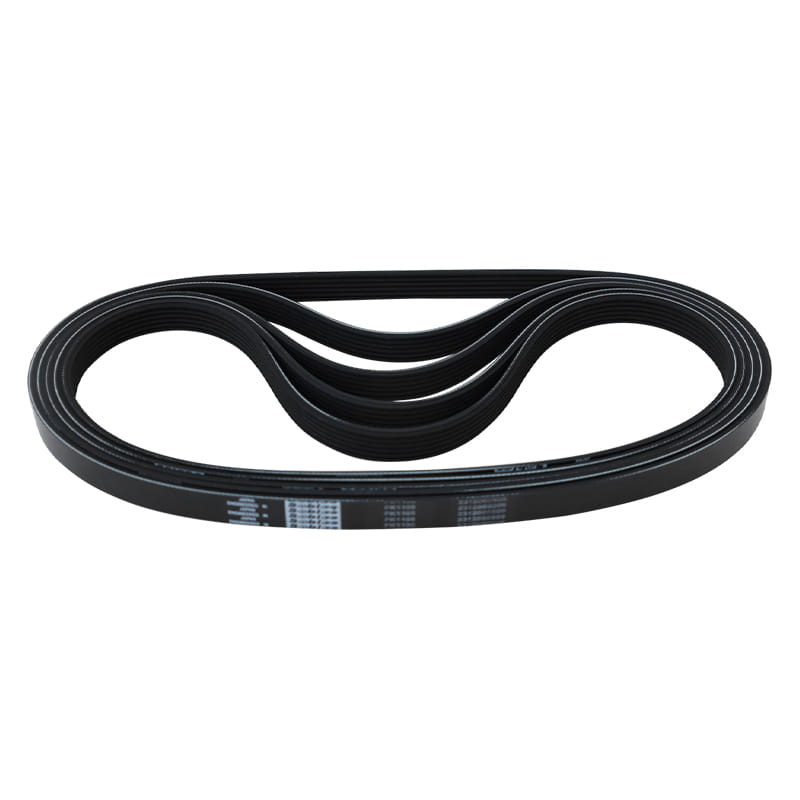
Type de ceinture : PHPJPKPLPM Champ d'application :
Il convient aux équipements de transmission extérieurs, aux équipements de transport, aux équipements médicaux, aux outils électriques, aux appareils électroménagers et aux équipements sportifs. Caractéristiques:
1. La puissance de transmission de la courroie nervurée est de 30 % supérieure à celle d'une courroie trapézoïdale ordinaire lorsque l'espace est le même.
2. Le système de transmission de la courroie nervurée a une structure compacte et, sous la même puissance de transmission, l'espace occupé par
le dispositif de transmission est 25 % plus petit que celui de la courroie trapézoïdale courante.
3. La courroie nervurée est fine et flexible et convient à la transmission avec un petit diamètre de poulie et à la transmission à grande vitesse, avec courroie
vitesse jusqu'à 40 m/s ; Petite vibration, moins de chaleur et fonctionnement stable.
4. La courroie nervurée est résistante à la chaleur, à l'huile et à l'usure, avec un faible allongement et une longue durée de vie.