Une usine de pneus rejette une livraison de câbles en aramide pour des raisons qui n'ont rien à voir avec la résistance. Le cordon atteint son objectif de traction, la torsion se situe dans la tolérance, chaque emballage pèse ce qu'il devrait, et pourtant la valeur de pelage d'adhérence revient à 12 N/cm contre un minimum de 16 N/cm. Le lot ne peut pas être utilisé, car un cordon qui ne se lie pas au composé de ragréage ne peut pas supporter de charge dans une nappe de ceinture.
Le revêtement décide si cette expédition sera acceptée. Le câble pour pneu en aramide enduit est un système plutôt qu'un produit unique : une fibre chimiquement inerte à haut module, un trempage en plusieurs étapes qui donne à la fibre une surface réactive au caoutchouc et un composé adapté à la chimie du trempage. Si vous vous trompez de revêtement, le cordon le plus résistant de l'usine se comporte comme un fil lâche. Si vous faites les choses correctement, l'aramide offre ce que le polyester et le nylon ne peuvent pas offrir, à savoir une rigidité avec un faible poids et un très faible allongement sous charge.
Ce que le revêtement fait réellement à un câble en aramide
Le para-aramide non traité est difficile à lier. Sa surface porte peu de groupes polaires, elle a une faible énergie de surface et forme une structure cutanée qui fibrille sous l'abrasion. Le caoutchouc à lui seul ne tiendra pas. Le revêtement résout le problème par étapes.
- Pré-trempage. Une couche à base d'époxy ou d'isocyanate mouille la fibre, scelle la peau externe et laisse des sites réactifs pour l'étape suivante. Sans cela, la couche de finition n’a rien à accrocher.
- Manteau. Un bain de latex de résorcinol-formaldéhyde forme le pont entre la fibre et le caoutchouc, durcissant en un réseau qui se lie aux deux côtés pendant la vulcanisation.
- Sélection de latex. Les systèmes de latex de vinylpyridine sont courants sur l'aramide car ils tolèrent le comportement rigide et de faible allongement de la corde et maintiennent la liaison vivante sous des flexions répétées.
Le capteur de trempage est spécifié sous forme d'une plage plutôt que d'un nombre unique, et il est normalement vérifié en pesant le cordon avant et après le séchage. Un ramassage fin laisse des zones nues où le caoutchouc ne colle jamais. Un ramassage excessif raidit le cordon, bloque les interstices que le caoutchouc doit pénétrer et raccourcit la durée de vie en fatigue. Les deux ruptures semblent identiques lors d’un essai de traction et complètement différentes en service.
Comment l'aramide se compare-t-il aux cordes qu'il remplace
Plages de propriétés typiques pour les matériaux courants de câbles pour pneus. Les valeurs exactes dépendent de la qualité du fil, de la torsion, de la prise par immersion et de la méthode de test. | Propriété | Aramide | Polyester | Nylon 6.6 | Acier |
| Densité, g/cm3 | 1.44 | 1.38 | 1.14 | 7.85 |
| Résistance à la traction, MPa | 2750 à 3000 | 1000 à 1150 | 850 à 1000 | 2600 à 2900 |
| Module, GPa | 70 à 110 | 10 à 15 | 4 à 6 | 190 à 210 |
| Allongement à la rupture, pour cent | 2,5 à 4 | 12 à 14 | 16 à 20 | 2 à 4 |
| Adhésion non traitée | Très pauvre | Pauvre | Modéré | Pauvre, needs brass |
| Fatigue de flexion à petit rayon | Passable à pauvre | Bon | Excellent | Pauvre |
Le tableau explique la plupart des décisions de spécification. Un allongement à la rupture d'environ 3 % signifie que l'aramide atteint la tension de travail après très peu de déplacement, de sorte qu'un pli renforcé se développe moins sous la charge et que la pièce conserve sa géométrie. C'est pourquoi l'aramide apparaît dans les couches de finition, les parois latérales à plat, les courroies robustes et les entraînements à couple élevé. Le même nombre comporte un risque : avec peu d'étirement disponible, les charges de choc se propagent directement dans l'épissure, la poulie et la ligne de liaison. Les systèmes aramide vivent ou meurent en fonction de la qualité de l'adhésion et de la capacité du revêtement à résister à des flexions répétées.
Des mesures de revêtement qui décident de l'acceptation
Trois chiffres règlent la plupart des litiges : le ramassage par trempage, l'adhérence et l'humidité. Tous les trois appartiennent aux spécifications d'achat avec une gamme et une méthode de test attachées, car un certificat qui indique simplement la réussite ne dit rien à l'acheteur sur le comportement d'un lot à l'autre.
Tests méritant d'être mentionnés dans le bon de commande
- Adhérence au pelage ou résistance au test H sur un échantillon vulcanisé, exprimée en N/cm par rapport à un minimum, en utilisant le même composé utilisé par la chaîne de production.
- Ramassage par immersion par méthode gravimétrique, indiqué sous forme de plage de pourcentage plutôt que de valeur cible.
- Diamètre du cordon et densité linéaire, avec le calibre et la tolérance indiqués.
- Niveau de torsion et sens du cordon retors, en tours par mètre, avec une tolérance.
- Retrait ou force de retrait à la température réelle que la pièce voit, et non à température ambiante.
- Teneur en humidité à la livraison, ainsi que la méthode d'emballage qui la maintient à cet endroit.
L'humidité est un problème de revêtement, pas un problème d'entrepôt
Un bain RFL est hygroscopique et l'aramide lui-même récupère l'humidité de l'air. Un cordon qui est resté dans un entrepôt ouvert peut absorber suffisamment d'eau pour modifier à la fois la lecture du ramassage et le lien vulcanisé, c'est pourquoi les doublures scellées, les déshydratants et les fenêtres de stockage courtes sont plus importantes que ce à quoi la plupart des acheteurs s'attendent. Le cordon stocké pendant des mois doit être testé à nouveau avant d'atteindre le calendrier plutôt que d'être publié sur un ancien certificat.
Où l'aramide enduit gagne son prix en dehors des pneus
La même logique de revêtement s’applique aux courroies en caoutchouc industrielles. La corde aramide et le tissu aramide sont utilisés lorsqu'un entraînement ou un convoyeur doit maintenir la tension, chauffer et résister à la coupe sans ajouter de poids ou de croissance. Les lignes d'impression et d'emballage, les machines textiles, les équipements de manutention de câbles et les systèmes de transport photovoltaïques font tous partie de ce groupe, tout comme les machines de transformation des aliments dont les courroies sont grattées et lavées quotidiennement.
Les courroies enduites en sont l’exemple le plus clair. Ici, le renfort se trouve sous ou à l'intérieur d'une gaine en caoutchouc, et la gaine fait le travail de préhension, de libération et de protection du cordon. La liaison entre housse, cordon et carcasse est le même problème d'adhésion décrit ci-dessus, seule la géométrie a changé. Étant donné que les conditions des machines varient considérablement, les courroies enduites sont généralement personnalisées en fonction des conditions spécifiques de la machine plutôt que choisis dans un catalogue.
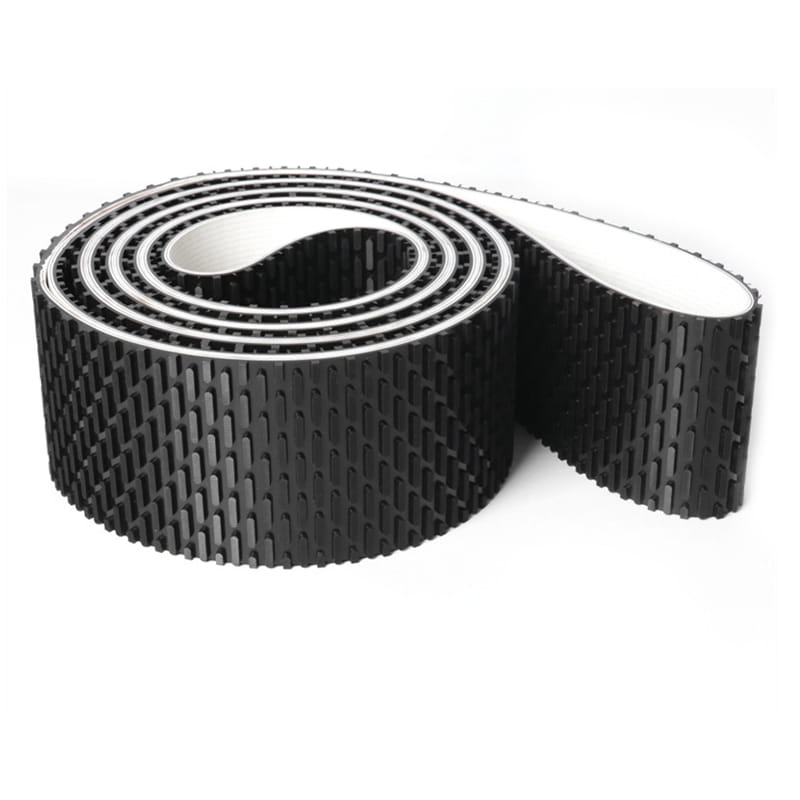
 Courroies en caoutchouc revêtues et variantes de courroies de distribution caoutchoutées Les options de bandes enduites personnalisées combinent des surfaces à friction élevée avec des conceptions de synchronisation ou de ruban plat pour les tâches d'impression, d'emballage, de transformation des aliments et de traction. Voir le produit →
Lorsqu'un entraînement nécessite un engagement positif au lieu d'un frottement, un élément de tension en aramide à l'intérieur d'une courroie synchrone maintient la longueur du pas stable sous charge et chaleur. Cela est important sur les entraînements longs et à couple élevé où un élément en polyester se développerait et modifierait le timing.
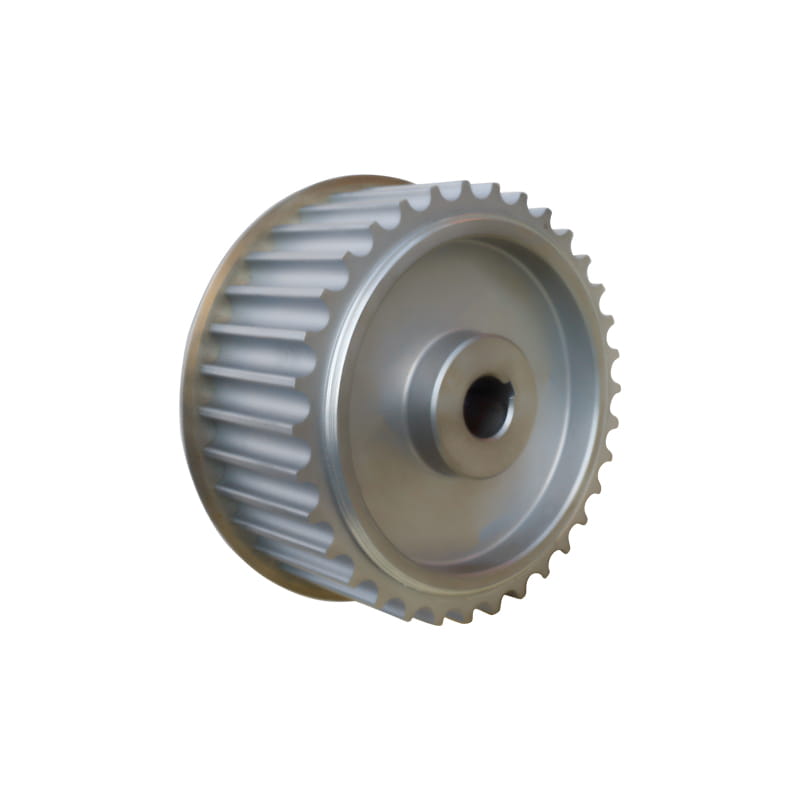
 Courroies synchrones en caoutchouc pour entraînements de distribution et de transmission Les courroies de distribution en caoutchouc utilisent un cordon en fibre de verre, du caoutchouc chloroprène et une couche de dents en nylon pour le positionnement, le transport et la transmission fréquente démarrage-arrêt dans les machines répertoriées. Voir le produit →
Certaines applications nécessitent une construction qu'aucun élément standard ne couvre : une largeur spécifique, une position de joint, un parement en tissu, un bord résistant aux coupures ou encore un profil adapté à une poulie existante. Celles-ci sont construites sous forme de courroies de traitement spéciales et c'est là que le renforcement en aramide est généralement spécifié par le constructeur de la machine plutôt que par l'équipe de maintenance.
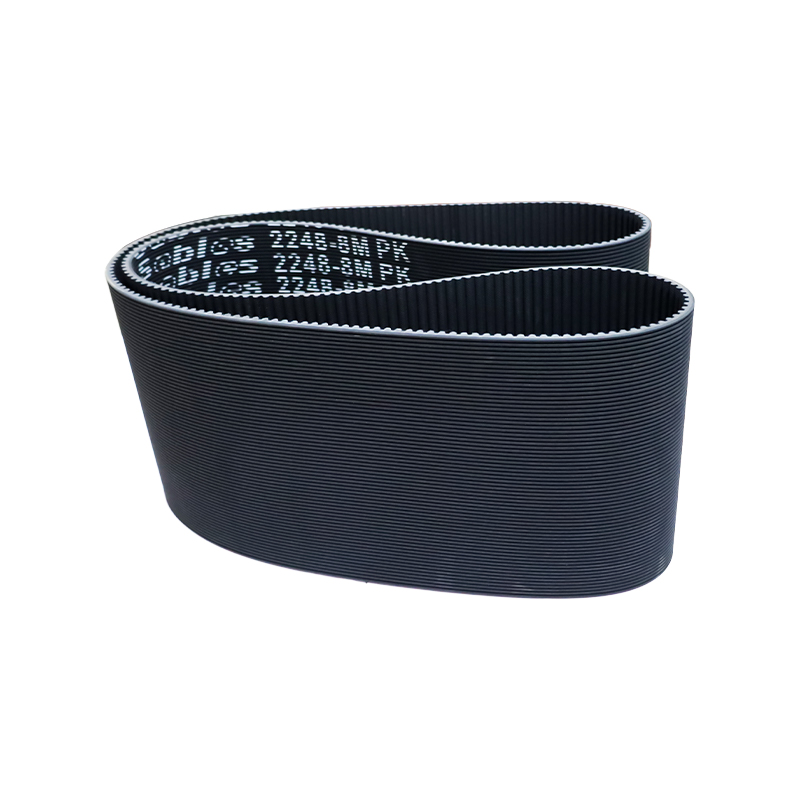
 Courroies de traitement spécial personnalisées pour la préhension et le positionnement Les surfaces de courroie et les profils de dents personnalisables ajoutent une résistance à l'usure, une adhérence antidérapante et un positionnement précis là où les constructions standard ne couvrent pas la géométrie requise. Voir le produit →
Pour les constructeurs de machines spécifiant un renforcement, notre gamme de courroies en caoutchouc couvre les courroies de distribution, les courroies enduites, nervurées, plates et de traitement spécial pour les équipements d'impression, de textile, d'emballage, photovoltaïques, logistiques, de câbles et de l'industrie alimentaire, ainsi que les constructions renforcées en aramide, peuvent être cotées contre un droit indiqué.
Questions qui empêchent un lot échoué
Les acheteurs qui les demandent avant la première commande évitent la plupart des échecs d’adhésion :
- À quel composé de caoutchouc le câble sera-t-il lié, et le trempage a-t-il été validé par rapport à ce composé plutôt qu'à une recette de test générique ?
- Quelle est la valeur minimale d’adhésion en N/cm, et sur quelle méthode de test ?
- Quelle plage de détection des creux est garantie et comment est-elle mesurée ?
- Quel rayon de flexion la pièce finie verra-t-elle et le câble a-t-il été testé en fatigue à ce rayon ?
- Quelle teneur en humidité est garantie à la livraison et comment le cordon est-il emballé ?
- Le fournisseur peut-il confirmer la longueur courante par paquet et les longueurs sans épissure, puisque le câble en aramide ne peut pas être épissé à l'intérieur d'un pli sans créer un point faible ?
Chaque réponse réduit le risque. Un fournisseur qui ne peut citer que la résistance à la traction ne vend pas de corde enduite, il vend du fil.
Le câble de pneu en aramide enduit est un système de liaison, et il doit être acheté de cette façon. La fibre fournit de la rigidité, un faible allongement et une résistance aux coupures, mais le trempage fournit la seule chose qui permet à ces propriétés d'atteindre le caoutchouc. Spécifiez le ramassage, l'adhérence et l'humidité avec des plages et des méthodes, faites correspondre le revêtement au composé, et l'aramide maintiendra une ceinture ou une nappe de pneu en forme pendant toute sa durée de vie. Laissez le revêtement en dehors de la discussion et le cordon le plus solide disponible devient le maillon le plus faible de l'assemblage.