Lorsqu'un ingénieur de maintenance commande du ruban de caoutchouc vulcanisé, le carton qui arrive peut contenir l'un des trois produits très différents : une bande EPDM durcie pour l'étanchéité, une gomme de jonction non durcie qui durcit à l'intérieur d'un joint de courroie ou un ruban auto-amalgamant qui fusionne sur lui-même sous tension. Sur une étagère, ils semblent presque identiques. Sur une machine, ils ne se comportent pas de la même manière.
Le moyen le plus rapide d'éviter un mauvais achat est de décider d'abord ce que le ruban doit faire : durcir sur place, rester flexible sans durcir ou former une barrière en caoutchouc finie. L’épaisseur, la dureté, la température de durcissement et la durée de conservation découlent toutes de cette seule décision.
Qu'est-ce que le ruban de caoutchouc vulcanisé ?
La vulcanisation est un processus, pas un matériau. Le composé de caoutchouc est chauffé avec du soufre ou un peroxyde et les chaînes polymères se réticulent pour former un réseau tridimensionnel. Le résultat reprend sa forme après étirement, résiste à la déformation permanente et cesse de s'écouler à température de service.
Le ruban fabriqué à partir de ce composé parvient aux acheteurs dans deux États commerciaux. Le ruban durci est déjà vulcanisé, les liaisons croisées sont donc en place, la bande conserve son épaisseur et peut être coupée, enveloppée ou collée immédiatement. Le ruban non durci, généralement appelé gomme d'épissage ou gomme d'attache, arrive sous la forme d'un composé mou et collant qui coule toujours. Il ne devient du caoutchouc qu'après que l'utilisateur applique de la chaleur et de la pression, généralement à l'intérieur d'une presse à bande ou d'une pince de vulcanisation.
Cette distinction explique la plupart des échecs sur le terrain. Une épissure de courroie qui nécessite de la gomme non durcie ne tiendra pas si une bande durcie est remplacée, car une bande durcie ne peut pas couler dans le profil de surface et se réticuler avec le corps de la courroie. Il repose sur le joint et se soulève sur les bords en quelques passages.
Comparaison des rubans durcis et non durcis
Ruban en caoutchouc vulcanisé durci et non durci comparé par état de livraison, méthode de collage, conditions de durcissement et utilisation typique. | Propriété | Ruban durci | Gomme d'épissage non durcie |
| Etat à la livraison | Réticulé, sec et indéformable | Doux, collant, s'écoule sous pression |
| Comment ça se lie | Fixation adhésive, par serrage ou mécanique | Réticulations avec le substrat pendant le durcissement |
| Conditions de guérison | Aucun requis | Généralement 140 à 160 C avec une pression de 1 à 2 bars |
| Utilisation typique | Scellage, emballage, isolation, patchs de doublure | Épissures de bandes transporteuses, réparation de bords, remplissage de joints |
| Durée de conservation | 2 à 5 ans conservé au frais et à l'obscurité | 3 à 6 mois, fortement raccourci par la chaleur |
| Manipulation | Peut être étiré, coupé et repositionné | Doit rester propre et ne doit pas être pré-étiré |
| Échec commun | Relever les bords où la surface est grasse | Cloques et vides lorsque la pression ou le temps presse |
Le choix des matériaux compte plus que le mot vulcanisé
Deux rubans peuvent tous deux être vendus sous forme de caoutchouc vulcanisé tout en se comportant différemment, car le processus ne dit rien sur le polymère situé en dessous. Le caoutchouc de base détermine la résistance à la chaleur, à l’huile et aux intempéries.
- Caoutchouc naturel : haute élasticité et résistance à la déchirure, résistance modérée à la chaleur, base commune pour l'épissage de la gomme.
- EPDM : excellente résistance à l’ozone, à l’eau et aux intempéries, confortable d’environ moins 40 C à 120 C, mais pauvre en huile minérale.
- NBR : le choix d’huile et de carburant pour les zones de boîtes de vitesses, les salles hydrauliques et les ateliers d’usinage.
- Néoprène : comportement équilibré aux intempéries, à l'huile et aux flammes pour l'étanchéité extérieure et industrielle générale.
- Silicone : environ moins 60 C à 200 C, chimiquement inerte, souvent spécifié en cas de chaleur élevée ou de contact alimentaire.
Un exemple pratique illustre ce point. Un ruban EPDM placé à côté d'une poulie réceptrice huileuse gonfle et perd de sa résistance en quelques semaines, tandis qu'un ruban NBR placé dans la même position dure des années. Aucune installation minutieuse ne compense le mauvais polymère.
Où le ruban de caoutchouc vulcanisé est-il utilisé
- Épissage de bandes transporteuses et réparation d'urgence sur le terrain
- Jonction de câbles, enroulement de faisceaux et isolation électrique
- Protection contre la corrosion des canalisations, réservoirs et goulottes
- Réparation de revêtements en caoutchouc dans les trémies, les mélangeurs et les lignes de lisier
- Recouvrement des rouleaux et accumulation de surface sur les rouleaux usés
- Découpe et calage des joints là où une couche de caoutchouc souple est nécessaire
- Protection des bords des bandes sur les lignes d'emballage et d'impression à grande vitesse
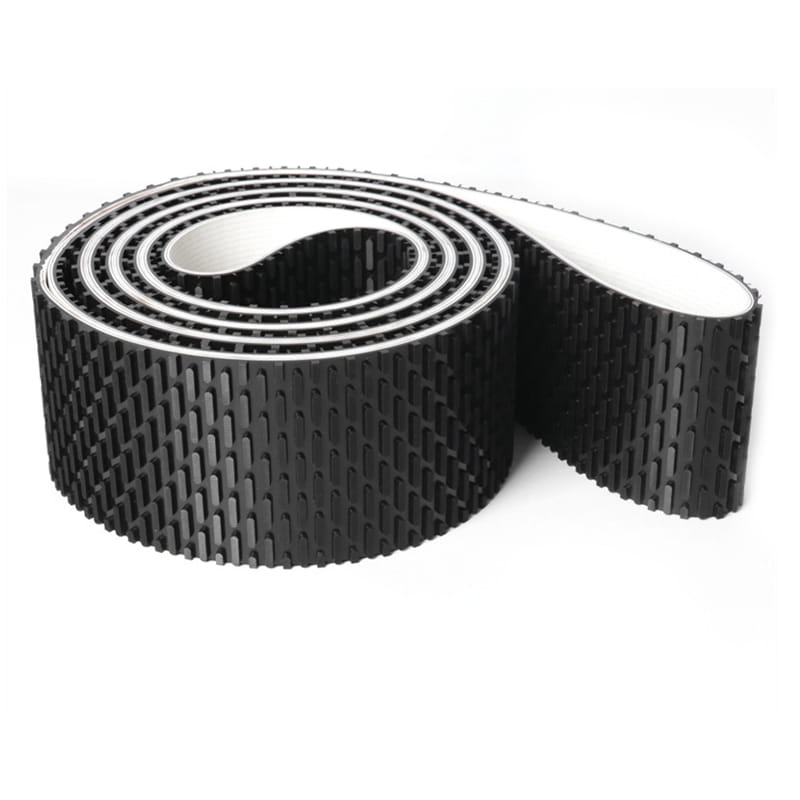
Dans la plupart de ces travaux, le ruban est une bande de caoutchouc durci qui protège ou scelle, et la question de qualité est simplement de savoir s'il reste collé. Dans les réservoirs, les goulottes et les trémies, le ruban adhésif constitue souvent une solution temporaire. La version permanente est une peau de caoutchouc collée en usine, telle qu'une ceinture en caoutchouc enduite ou un panneau doublé, où la couche de caoutchouc est vulcanisée directement sur le substrat et ne peut pas être décollée par un grattoir ou un jet de boue.
 Ceinture en caoutchouc enduite Produits recommandés Voir le produit →
Ruban en caoutchouc vulcanisé dans l'épissure de courroie
C'est dans l'épissage que le ruban non durci gagne sa place. Une jonction en gradins ouvre la carcasse de la courroie, pli par pli, dans un escalier. L'espace est rempli de gomme non durcie, les plis sont reposés et le joint est pressé et chauffé jusqu'à ce que la gomme se réticule avec le caoutchouc environnant. Les épissures à doigts fonctionnent de la même manière sur les courroies plus fines, en utilisant des doigts imbriqués au lieu de marches.
Épissure à chaud ou liaison à froid
Une épissure à chaud fonctionne généralement entre 145 et 155 °C avec une pression de 1,5 à 2 bars, et le temps de séjour est d'environ une minute par millimètre d'épaisseur de bande plus le temps de rampe. Une courroie de 10 mm a donc besoin d'environ 12 à 15 minutes en température, et non les trois ou quatre minutes qu'autorise parfois un équipage impatient. Une liaison à froid utilise à la place un adhésif en deux parties, atteignant sa résistance à la manipulation en 30 minutes environ et sa résistance maximale en 24 heures. Les liaisons à froid sont pratiques, mais elles reposent sur l’adhésion plutôt que sur un réseau de caoutchouc continu.
 Bande transporteuse en caoutchouc Produits recommandés Voir le produit →
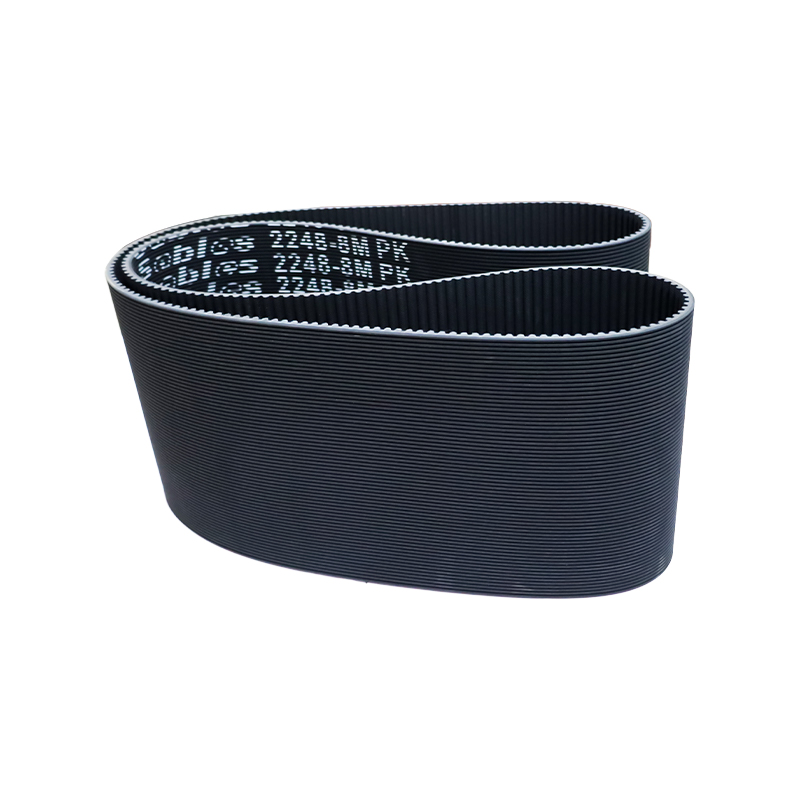
La même discipline de guérison s'applique à la ceinture elle-même. Les courroies en caoutchouc soumises à une charge continue peuvent s'étirer ou se déformer lorsque la chaleur, la tension et le désalignement s’accumulent. Les réparations de ruban ne tiennent que si la courroie en dessous est encore dimensionnellement stable et que l'alignement des poulies a été corrigé. Le principe s'applique également à courroies synchrones en caoutchouc , où une articulation ou un patch qui modifie le profil de la dent endommagera la poulie en quelques jours.
Spécifications à confirmer avant de commander
Plages de spécifications typiques pour le ruban en caoutchouc vulcanisé et raison pour laquelle chaque valeur est importante en service. | Paramètre | Gamme typique | Pourquoi c'est important |
| Épaisseur | 0,5 à 5 mm, souvent plus ou moins 0,1 mm | Épaisseur et jeu du joint à l'intérieur de la presse |
| Largeur | 10 à 500 mm | Couverture par passage et déchets sur les bords |
| Dureté | 40 à 80 Shore A | Dans quelle mesure le ruban s'adapte à une surface rugueuse |
| Résistance à la traction | 5 à 25 MPa | Résistance à la déchirure lors de la mise en tension |
| Allongement à la rupture | 200 à 600 pour cent | Capacité à suivre un joint courbé ou flexible |
| Température de service | moins 60 à 200 C selon polymère | Durée de vie des joints sur lignes chaudes ou réfrigérées |
| Rigidité diélectrique | 15 à 25 kV par mm | Valeur d'isolation dans les travaux de câblage et d'appareillage |
| Calendrier des cures | 140 à 160 C pendant 5 à 15 minutes | Résistance finale d'une épissure à chaud |
| Durée de conservation | 3 à 6 mois non guéris, 2 à 5 ans guéris | Planification des stocks et contrôle des rebuts |
Liste de contrôle de sélection
- Confirmez si le joint doit durcir et réticuler, ou seulement sceller.
- Faites correspondre le polymère au fluide, à la température et à l'exposition à l'ozone.
- Mesurez la profondeur du joint avant de choisir l’épaisseur, pas après.
- Demandez par écrit le calendrier de cure, y compris la pression et le temps de séjour.
- Vérifiez la date de péremption, pas seulement le numéro de lot.
- Demandez les chiffres de résistance à la traction et de dureté sur le certificat plutôt que le nom de la catégorie uniquement.
- Achetez une longueur courte et effectuez un test d’épissure avant de vous engager dans un rouleau complet.
Stockage et manutention
- Conserver la gomme non durcie entre 5 et 25 °C, dans son emballage d'origine, à l'abri du soleil, des sources d'ozone et des moteurs électriques.
- N'empilez jamais de rouleaux lourds sur du ruban adhésif non durci ; il s'écoule à froid et se déforme hors tolérance.
- Nettoyer le support avec un nettoyant sans solvant. Les résidus de solvant bloquent la réticulation et provoquent des cloques.
- Couper avec une lame tranchante. Les bords irréguliers emprisonnent l’air et créent des vides dans le joint fini.
- Conservez le ruban durci à plat et à l’abri du soleil direct. Il se conserve beaucoup plus longtemps que la gomme, mais il durcit encore avec l'âge.
La bande est un petit élément d'une longue liste de pièces, et c'est rarement la raison pour laquelle un projet s'arrête. Il s'agit cependant d'une raison fréquente pour laquelle une courroie tombe en panne trois semaines après une réparation, c'est pourquoi les spécifications méritent la même attention que la courroie elle-même.
Pour les acheteurs qui travaillent sur plusieurs types de machines, il est utile de s’approvisionner en bandes et courroies auprès d’un fournisseur qui comprend également le matériel sur lequel elles sont installées. Un fabricant qui produit des courroies synchrones en caoutchouc, des courroies plates, des courroies transporteuses, des courroies nervurées, des courroies ponceuses, des courroies trapézoïdales, des courroies en silicone et des poulies correspondantes publiera normalement les données de dureté, de traction et de durcissement pour les composés de caoutchouc qu'il utilise, ainsi que les rapports de test et la documentation d'usine. Le travail sur mesure fait partie de ce tableau : des moules à pas long jusqu'à 8 600 mm, des largeurs non standard et des articles spécialement conçus tels que des courroies pour les lignes de découpe, de décorticage ou de transformation du poisson pour lesquelles il n'existe pas de numéro de catalogue standard. Lorsque le ruban et la courroie proviennent de la même source technique, le programme de durcissement, la dureté et le type de polymère restent cohérents du premier échantillon au dixième réapprovisionnement, et la réparation dure aussi longtemps qu'elle le devrait.
 Ceinture de traitement spécial Produits recommandés Voir le produit →