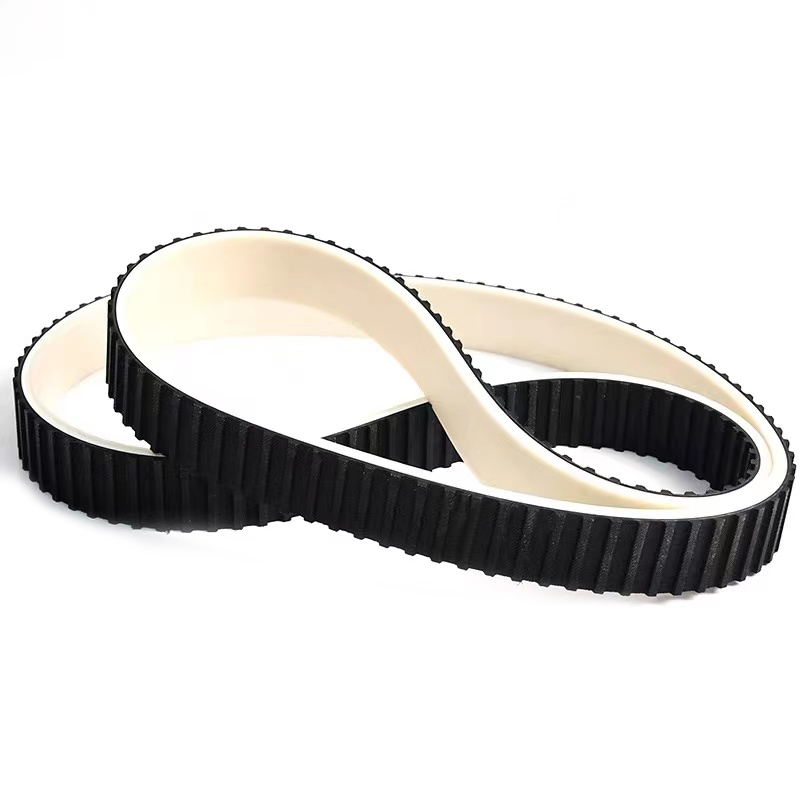
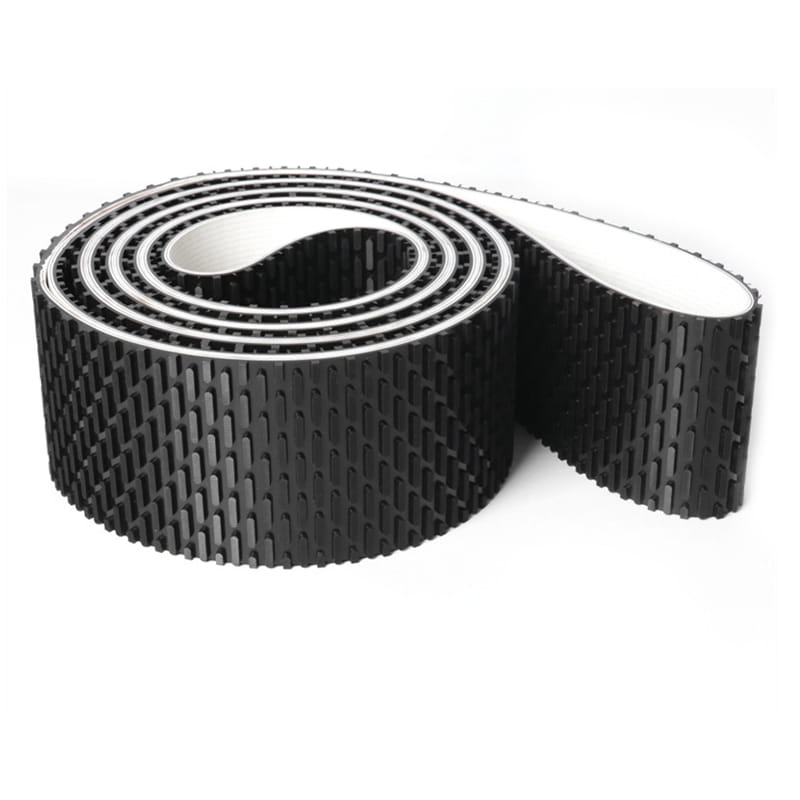
Une courroie qui doit être enfilée à travers un châssis de machine, ou jointe une fois que la boîte de vitesses et les poulies sont déjà boulonnées, est une courroie de distribution HTD à extrémité ouverte. Il arrive sous forme de longueur droite, pas de boucle, et le joint est réalisé à la machine. C'est là toute sa valeur, mais aussi tout son risque, car un entraînement à fourche ne tombe presque jamais en panne au niveau de la dent. Il échoue au niveau de l'épissure.
La réponse courte sur les spécifications : choisissez le pas HTD à partir du couple et du nombre de dents de la poulie, et non à partir de la poulie qui se trouve sur l'arbre ; confirmer la largeur contre la face de la poulie ; décidez du type de cordon et de joint avant que quiconque ne coupe la ceinture ; et traitez l’efficacité conjointe comme la véritable évaluation du variateur. Si vous vous attendez à ce qu'une courroie à extrémité ouverte supporte le couple complet d'une courroie sans fin de même pas et de même largeur, les chiffres vous décevront.
Ce que signifie la fin HTD : une longueur ouverte, pas une boucle
HTD signifie High Torque Drive, une famille de profils de dents curvilignes construits autour de pas de 2 mm, 3 mm, 5 millimètres, 8 mm, 14 mm et 20 millimètres. La dent arrondie s'insère plus profondément dans la rainure de la poulie qu'une dent trapézoïdale, elle supporte donc plus de charge par millimètre de largeur et fonctionne avec moins d'interférence de dent à grande vitesse.
Le mot fin recouvre deux situations différentes, et leur mélange est à l'origine d'une bonne part d'ordres erronés :
- Extrémité ouverte ou extrémité ouverte : la courroie est fournie en longueur linéaire et fermée sur site, par vulcanisation d'une courroie en caoutchouc ou par soudage d'une courroie en polyuréthane.
- Fixation des extrémités : dans un actionneur linéaire ou un entraînement alternatif, les deux extrémités de la courroie sont serrées sur un chariot, de sorte que la plaque de serrage et la configuration des trous sont aussi importantes que la courroie.
- Sans fin : une boucle fermée moulée comme une boucle sans aucun joint. Ce n'est pas le même produit et ne peut pas remplacer une courroie à extrémité ouverte dont le cadre ne peut pas être divisé.
Pour une courroie en caoutchouc, la jonction est généralement une épissure à doigts vulcanisée. Pour le polyuréthane, il s'agit normalement d'une soudure fondue réalisée sur une presse chauffée, c'est pourquoi les courroies à extrémité ouverte en PU sont courantes sur les machines propres et à grande vitesse où une épissure en caoutchouc chauffe.
 Courroies dentées ouvertes pour entraînements épissés et soudés Série de courroies dentées ouvertes pour joints soudés en caoutchouc vulcanisé ou en polyuréthane ; Comparez la construction de la courroie et le profil des dents avant de sélectionner un entraînement. Voir le produit →
Sélection du pas HTD : là où 5M, 8M et 14M conviennent réellement
Le tableau ci-dessous est un filtre de départ, pas une fiche technique. Le chiffre faisant autorité est la charge dentaire autorisée dans le catalogue du fabricant de courroies en fonction du nombre de dents de votre poulie, de votre vitesse et de votre cycle de service. Si un emplacement paraît marginal dans le tableau, il l'est en service. Pour obtenir des informations sur la comparaison du profil HTD avec STD et GT, voir en quoi les types de dents HTD, STD et GT diffèrent .
Plages de pas HTD indicatives. Confirmez la charge dentaire autorisée, les dents minimales de la poulie et les largeurs disponibles par rapport aux données du fabricant de la courroie pour votre profil de vitesse et de charge. | Emplacement | Pas de longueur par dent | Largeurs communes | Service typique | Où il apparaît |
| 3M | 3 mm | 6, 9, 15 mm | Lumière | Entraînements d'instruments, petits curseurs, têtes d'emballage légères |
| 5M | 5 mm | 9, 15, 25 mm | Lumière to medium | Bobineuses textiles, alimentation d'impression, petits convoyeurs |
| 8M | 8 mm | 20, 30, 50, 85 mm | Moyen à lourd | Imprimerie, menuiserie, lignes d'emballage, entraînements de pompes |
| 14M | 14 mm | 40, 55, 85, 115 mm | Lourd | Machines-outils, mélangeurs, grands convoyeurs |
| 20M | 20 mm | 115, 170 millimètres | Très lourd | Broyeurs, entraînements d'installations lourdes, manutention en vrac |
Le 8M est le cheval de bataille dans la plupart des installations industrielles, et c'est également le terrain où le stock à extrémité ouverte est le plus facile à trouver dans une gamme de largeurs. Si votre entraînement se situe entre 5M et 8M de couple, monter un pas et conserver la largeur est généralement moins cher que monter une largeur au même pas, car les poulies étroites sont plus faciles à aligner et la courroie suit mieux.
La force des articulations définit la valeur réelle du lecteur
Une épissure à doigts vulcanisés fonctionne en coupant les deux extrémités de la courroie en doigts imbriqués, en ajoutant du caoutchouc non vulcanisé et en les pressant à chaud. Les câbles de traction ne sont pas continus à travers cette épissure, de sorte que le joint supporte la charge de cisaillement à travers le caoutchouc plutôt qu'à travers le câble. L'efficacité pratique des joints se situe généralement bien en dessous de la valeur nominale de la courroie sans fin, et l'écart entre une bonne épissure et une épissure précipitée est important.
Ce que cela signifie en termes de conception :
- Demandez par écrit un chiffre d'efficacité commun et dimensionnez le lecteur, puis appliquez votre facteur de service en plus de ce chiffre réduit.
- Gardez le joint du côté détendu et sur la longueur droite la plus longue. Ne concevez jamais un tracé dans lequel l'épissure doit passer sur une petite poulie sous charge à chaque cycle.
- Évitez de garer la machine avec le joint posé sur une petite poulie sous tension pendant la nuit, car le fluage et la chaleur s'accumulent à cet endroit.
- Vérifiez l'épissure à la réception : un pas de quelques dixièmes de millimètre à travers le joint est normal, une arête ou un creux visible ne le sont pas. Mesurez le pas sur cinq dents s'étendant sur l'articulation et comparez-le avec la même mesure loin de l'articulation.
Confirmation de la longueur et de la marge de coupe
Pour un entraînement à deux poulies, la longueur de pas dont vous avez besoin est L = 2C 1,571 (D d) (D - d)(D - d) / (4C), où C est l'entraxe et D et d sont les diamètres primitifs des grandes et petites poulies. Le diamètre primitif correspond au nombre de dents multiplié par le pas divisé par 3,1416, et non au diamètre extérieur de la poulie.
Un exemple concret : pas de 8 mm, 60 dents entraînant 30 dents, entraxe 500 mm. Les diamètres de pas sont de 152,8 mm et 76,4 mm, ce qui donne une longueur de pas requise d'environ 1 363 mm. Pour une boucle moulée, vous passeriez à 170 dents, soit 1 360 mm. Pour une courroie à extrémité ouverte, vous coupez à cette longueur plus la marge d'épissure, qui est normalement de un à deux pas plus la longueur d'épissure utilisée par le fournisseur, et la longueur finie après assemblage est ce qui doit être confirmé.
Deux tolérances déterminent si le travail s'exécute. Les courroies jointes ont une tolérance de longueur de pas plus large que les boucles moulées, laissez donc au moins 1,5 pour cent de la longueur de la courroie dans la disposition. Les courroies en caoutchouc s'allongent également au cours des premières semaines de service, et un entraînement sans support de moteur à fente et sans support de moteur à fente n'a que quelques millimètres de réglage à offrir.
Installation, tension et serrage d'extrémité
L'alignement d'abord. Visez un parallélisme de l'arbre inférieur à environ 0,25 mm par 100 mm d'entraxe et un désalignement angulaire inférieur à un demi-degré. Une courroie qui lutte contre le désalignement portera son propre bord avant que les dents ne montrent une quelconque détresse.
Pour la tension, utilisez la méthode de déflexion : appuyez à mi-portée jusqu'à ce que la courroie dévie d'environ 1,6 % de la portée, soit 16 mm sur une portée d'un mètre, et comparez la force nécessaire avec le chiffre du fournisseur pour ce pas et cette largeur. Faites fonctionner le variateur pendant 24 à 48 heures, puis retendez-le. Les courroies à extrémité ouverte s'installent au niveau de l'épissure ainsi que le long du corps, et la première tension n'est pas facultative.
Sur un axe linéaire, la pince est le point faible qu'on oublie. Utilisez une plaque de serrage au moins aussi épaisse que le corps de la courroie, saisissez le côté dent avec une face dentelée pour que les dents reposent dans les dentelures, et boulonnez à travers la plaque plutôt que de pincer le bord de la courroie. Prétendez une courroie linéaire de 2 à 5 pour cent afin que le chariot ne traîne pas lors de l'inversion, et vérifiez à nouveau les boulons de serrage après le premier passage.
Signaux de défaillance qui valent la peine d'être enregistrés
La plupart des pannes ouvertes s'annoncent avant l'arrêt de la ligne. Tenez un journal simple et lisez-le :
- Une fine ligne sombre au bord de l’épissure marque le début de la séparation du joint et elle ne guérira pas.
- La fissuration de la racine de la dent indique une surcharge ou une poulie en dessous du nombre minimum de dents pour ce pas.
- Les bords effilochés signifient un désalignement ou un frottement de la bride, pas un mauvais caoutchouc.
- Les flancs de dents émaillés et brillants indiquent une tension et un glissement, ce qui augmente rapidement la température des rainures.
- La poussière accumulée dans les rainures de la poulie modifie le pas effectif et use les deux pièces.
- Un allongement au-delà de la plage de tension signifie que la courroie est terminée, même si les dents semblent toujours bonnes.
Courroie, poulie et matériau assortis
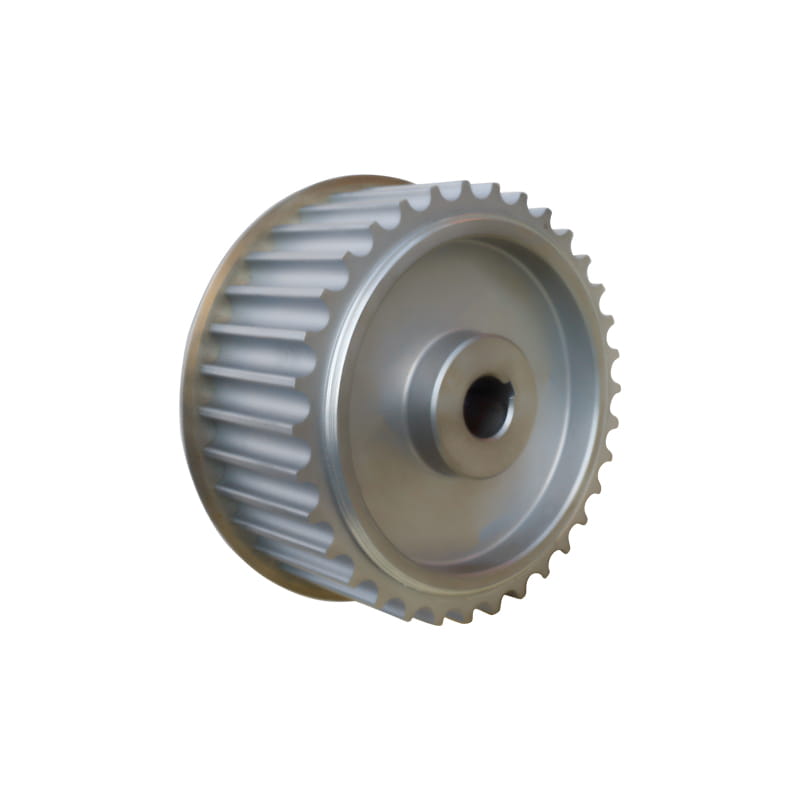
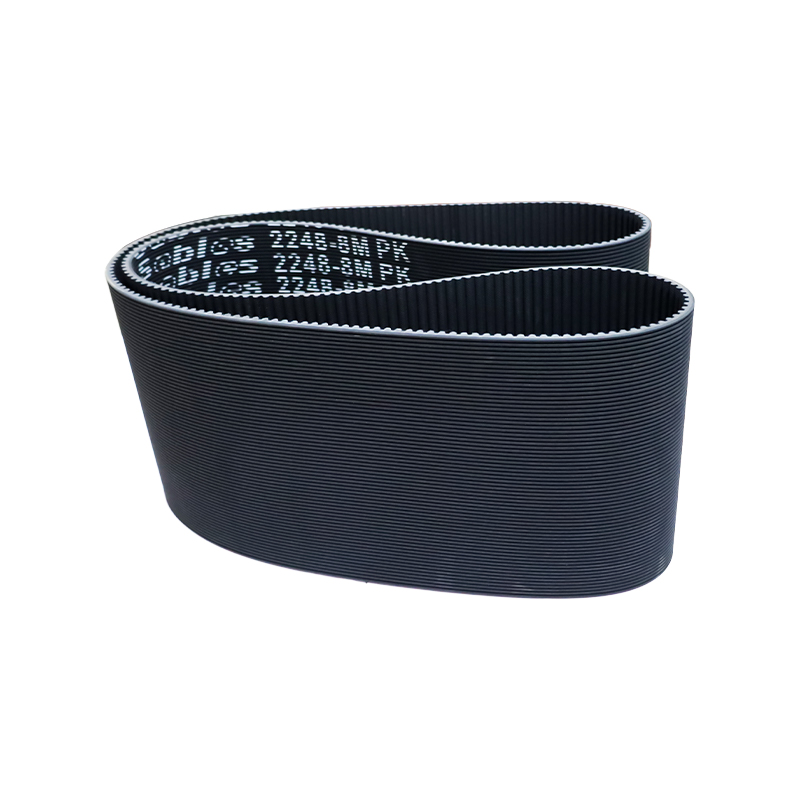
Les courroies HTD en caoutchouc conviennent aux entraînements industriels généraux, tolèrent la chaleur et les brouillards d'huile occasionnels et constituent le choix pratique pour les pas plus grands où une épissure vulcanisée peut être réalisée correctement. Achetez la courroie et la poulie par paire lorsque cela est possible, car une forme de dent qui ne correspond pas à la rainure usera une bonne courroie en quelques semaines.
 Courroies synchrones en caoutchouc pour le positionnement et la transmission industriels Courroies crantées en caoutchouc avec câble en fibre de verre, corps en chloroprène et revêtement de dents en nylon, proposées dans de nombreux profils pour le positionnement, le transport et les entraînements industriels généraux. Voir le produit →
Les courroies à extrémité ouverte en polyuréthane conviennent mieux aux salles blanches, aux lignes adjacentes aux aliments, aux broches à grande vitesse et aux entraînements qui reçoivent des solvants. Ils soudent plutôt que vulcanisent, ils tiennent bien en longueur et résistent à l'abrasion, mais ils ont moins de tolérance à la chaleur et au fonctionnement à sec contre une poulie rugueuse.
 Courroies synchrones en polyuréthane pour une transmission propre et à grande vitesse Courroies crantées en PU avec fil ou cordon Kevlar, longueur stable, faible bruit et résistance à l'usure, adaptées aux machines propres de transport, de positionnement et à grande vitesse. Voir le produit →
Lorsque la tâche est véritablement délicate, comme un joint qui doit passer une petite poulie ou une largeur qu'aucun moule standard ne couvre, une courroie traitée spéciale est généralement moins chère que la reconception de l'entraînement autour d'un article en stock.
Que mettre dans l'enquête
La moitié de tous les litiges concernant les courroies ouvertes sont des litiges liés aux spécifications. Une enquête complète les supprime :
- La désignation du pas et, si elle est connue, la dent de la poulie compte.
- Diamètre primitif des deux poulies, mesuré ou calculé, pas le diamètre extérieur.
- Largeur de la courroie et largeur de face utilisable de la poulie.
- Longueur ouverte fournie, ou longueur de pas finie après assemblage. Dites lequel vous citez.
- Type de joint requis et efficacité du joint que vous envisagez.
- Type de cordon et support, en particulier sur les courroies en PU.
- Température ambiante et de fonctionnement, plus toute exposition à l'huile, à la poussière ou au lavage.
- Machine, axe et cadence, afin que le fournisseur puisse vérifier le pas par rapport au devoir.
Une courroie HTD à extrémité ouverte est un choix technique judicieux tant que l'épissure est traitée comme faisant partie de la conception et non comme une réflexion après coup. Obtenez le bon pas, détaragez pour le joint, laissez la tension dans la disposition et retendez après le rodage. Faites ces quatre choses et la courroie atteindra sa durée de vie normale au lieu que le joint le décide pour vous. Si vous comparez encore des profils et des matériaux, le gamme de courroies et poulies est un endroit raisonnable pour vérifier ce qui est disponible en longueur ouverte avant de corriger le dessin.